LANGUAGE
야간 근무가 시작된 지 2시간이 지났을 때, 1kV LLDPE 절연 케이블을 사용하는 90mm 압출기가 무광택의 약간 물결 모양의 표면을 생성하기 시작했습니다. 나사 속도는 일정했고 직경 스캐너는 몇 초마다 수정되었으며 헤드 압력은 아침 기준선보다 18bar나 상승했습니다. 배럴 설정점은 LDPE 작업(195°C 다이 및 165/175/185/190°C)에서 복사되었습니다.
화합물이 문제가 아니었습니다. 온도 창이있었습니다. LLDPE는 LDPE보다 더 뜨겁고 평평하며 양방향 실수를 처벌합니다. 너무 차가우면 젤이 녹지 않고 압력이 급상승하고, 너무 뜨거우면 침 흘리기, 산화 및 측정할 수 있을 정도로 약한 절연 벽이 발생합니다.
짧은 대답
LLDPE는 사이에서 녹습니다 120 및 130°C 그러나 용융 온도에서 처리됩니다. 180~230°C . 다이는 일반적으로 측정 영역보다 10~20°C 위에 위치합니다. 케이블 절연의 경우 측정된 용융물을 205~215°C로 유지하고 240°C 이상에서는 절대 유지하지 마십시오.
구역별 작동 LLDPE 온도 범위
120~130°C 수치는 DSC로 측정한 평형 녹는점입니다. 이는 중합체가 200m/분의 속도로 도체를 코팅할 만큼 잘 흐르는 곳이 아니라 결정이 사라지는 곳을 알려줍니다. 용융과 양호한 흐름 사이에는 60~90°C의 간격이 있으며, 아래 프로필은 실제로 이를 닫는 것입니다.
두 가지 수정 사항이 절대 숫자보다 더 중요합니다. 첫째, 히터 밴드 판독값은 스크류의 전단 가열로 인해 실제 용융 온도보다 10~25°C 낮습니다. 따라서 195°C를 나타내는 배럴은 215°C 용융을 제공할 수 있습니다. 둘째, LLDPE는 전단박화(shear-thinning)입니다. 용융 온도를 높이면 점도와 압력이 낮아지지만 용융 강도도 낮아집니다. 이는 나중에 완성된 코일의 원추형 처짐과 타원형으로 나타납니다.
120~130°C 녹는점에도 200°C 다이가 필요한 이유
네 가지 메커니즘은 데이터시트 번호와 패널의 설정점 사이의 차이를 설명합니다.
좁은 녹는 창
LLDPE의 짧은 사슬 분지 분포로 인해 대부분의 결정은 대략 10°C 내에서 녹습니다. LDPE와 같이 긴 연화 단계가 없으므로 고체에서 흐름으로의 전환이 갑작스럽고 초기 영역에 이미 열이 전달되어야 합니다.
위상뿐만 아니라 점도
완전히 녹았지만 차가운 용융물은 여전히 점성이 너무 커서 2.5mm 단열재 벽 주위에 고르게 퍼지지 않습니다. 200~225°C의 다이 온도는 폴리머가 랜드 길이를 떠나기 전에 이완되는 지점까지 점도를 낮춥니다.
전단열은 예산의 일부입니다
PE 나사의 전하를 녹이는 에너지의 대략 1/3에서 절반은 히터 밴드가 아닌 기계적 작업에서 나옵니다. 그렇기 때문에 마모된 나사가 동일한 용융 온도에 도달하려면 패널에서 갑자기 15°C가 더 필요합니다.
체류 시간이 최고 온도를 능가합니다.
열화는 시간에 온도를 곱한 후에 발생합니다. 215°C에서 2분 동안 유지되는 용융물은 일반적으로 출력이 낮고 폴리머가 남아 있는 느린 시동 중에 245°C에서 30초 동안 스파이킹된 용융물보다 안전합니다.
LLDPE가 LDPE, HDPE 및 XLPE와 비교되는 방법
패널에서 발생하는 대부분의 온도 실수는 인접한 레시피를 재사용할 때 발생합니다. 아래 비교는 창들이 실제로 얼마나 멀리 떨어져 있는지 보여줍니다.
온도 문제가 실제로 나타나는 곳
LLDPE 라인에서 스크랩이 발생하기 시작하면 원인이 클러스터되는 경향이 있습니다. 아래 분할은 시운전 및 문제 해결 방문 중에 가장 자주 볼 수 있는 패턴을 반영합니다. 이는 실험실 통계가 아닌 진단 가중치입니다.
두 가지 냉간 용융 실패 모드는 분리할 가치가 있습니다. 녹지 않은 젤 입자는 고객이 케이블을 벗길 때까지 남아 있는 융기된 돌기로 나타나는 반면, 공급이 부족한 공급 구역은 20~40bar의 주기적인 압력 스윙과 눈에 보이는 직경 밴딩을 생성합니다. 핫멜트 실패는 다르게 보입니다. 땅에 갈색 다이가 흘러내리고, 머리에서 희미한 아세트산 또는 왁스 냄새가 나고, 인장 강도가 생기기 전에 파단 연신율이 떨어집니다.
수지 등급이 온도만큼 중요한 이유
전 세계 LLDPE의 약 60%가 케이블이 아닌 필름에 사용됩니다. 이 단 하나의 사실은 매우 흔한 실수를 설명합니다. 일반 필름 등급이 저렴하고 구하기 쉽다는 이유로 구매한 다음 일주일 내내 케이블 라인에서 젤과 스코치와 싸우게 됩니다.
케이블 등급은 다르게 지정됩니다. 꽉 조이는 밴드 내에서 제어된 용융 지수, 문서화된 항산화 패키지, 낮은 젤 수 및 정의된 부피 저항성을 찾으십시오. 필름 등급은 동일한 120~130°C 융점에 도달하더라도 여전히 90°C 물 흡수에 실패할 수 있습니다. 왜냐하면 첨가제 패키지는 습식 전기 노화용으로 설계되지 않았기 때문입니다.
창을 보호하는 시작 및 종료 순서
LLDPE의 온도 제어는 장비 문제가 아닌 대부분 규율 문제입니다. 아래 순서는 약 45분 정도 소요되며 교대 교대 시 발생하는 대부분의 스크랩을 방지합니다.
1. 센서를 확인합니다. 교정된 프로브와 비교하여 모든 열전대를 확인하십시오. 측정 영역에서 15°C의 드리프트가 발생하면 경보 없이 용융물이 범위 밖으로 이동하기에 충분합니다.
2. 천천히 불려주세요. 차가운 온도에서 160°C로 가열하고 나사를 시작하기 전에 30~40분 동안 기다리십시오. 빠른 램프는 헤드를 배럴보다 시원하게 유지하고 첫 시간에 서지를 생성합니다.
3. 퍼지한 다음 램프합니다. PE 퍼지 컴파운드로 이전 폴리머를 제거한 다음 다이를 대기에 개방한 상태에서 설정점을 15~20rpm으로 실행하도록 단계를 높입니다.
4. 실제 용융물을 읽어보세요. 다이에서 용융물을 조사하고 마지막 두 영역을 조정한 다음 헤드 압력을 관찰하면서 라인 속도를 10m/분 단위로 높입니다.
5. 깨끗한 중지하십시오. 짧은 정지의 경우 스위치를 끄지 말고 히터를 150°C로 유지하십시오. 장시간 정지할 경우 플러그가 식는 것을 방지하기 위해 나사를 퍼지하고 집어 넣으십시오.
6. 모든 변경 사항을 기록합니다. 용융 온도, 헤드 압력 및 릴당 라인 속도를 기록하여 나중에 특정 실행에 대한 불만 사항을 추적할 수 있습니다.
창을 안정적으로 고정하는 하드웨어
설정점은 기계가 이를 반복할 수 있는 경우에만 유지됩니다. LLDPE 라인에서는 세 가지 하드웨어 세부 사항이 중요합니다. 적절한 L/D와 배리어 또는 혼합 섹션이 있는 PE 나사, 압력을 강제로 높이지 않는 적절한 크기의 스크린 팩, 용융물이 이완될 만큼 랜드 길이가 충분한 다이입니다. 저압축 범용 스크류는 LLDPE를 사용하지만 동일한 표면 품질에 도달하려면 일반적으로 10~15°C 더 많은 열이 필요하므로 열 안전 여유가 단축됩니다.
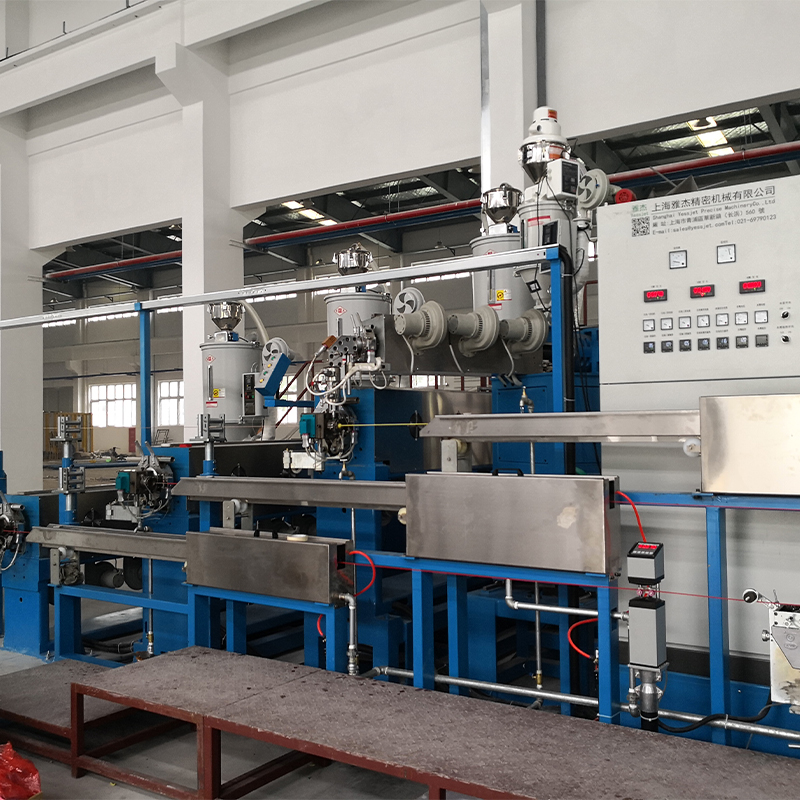 고효율 PP, PVC, PE 케이블 압출기 PP, PVC 및 PE와 호환되며 에너지 절약형, 고수율 케이블 생산을 위해 제시된 절연 및 재킷용 다기능 압출 코어입니다. 제품보기 →
릴 변경을 통해 출력을 일정하게 유지해야 하는 경우 온도 안정성과 라인 연속성은 동일한 문제입니다. 는 연속 압출 라인용 어큐뮬레이터 및 댄서 시스템 테이크업 측이 릴을 교체하는 동안 압출기를 고정된 스크류 속도로 계속 작동시켜 용융 온도를 변동시키는 반복적인 가열 및 냉각 사이클을 제거합니다.
압출기 선택은 온도 프로필이 확정되기 전에 자체적으로 검토할 가치가 있습니다. 우리의 가이드 고효율 PP, PVC, PE 케이블 압출기 나사 형상, 출력 매칭, 단일 기계와 통합 라인 구성 간의 실질적인 차이점을 다룹니다.
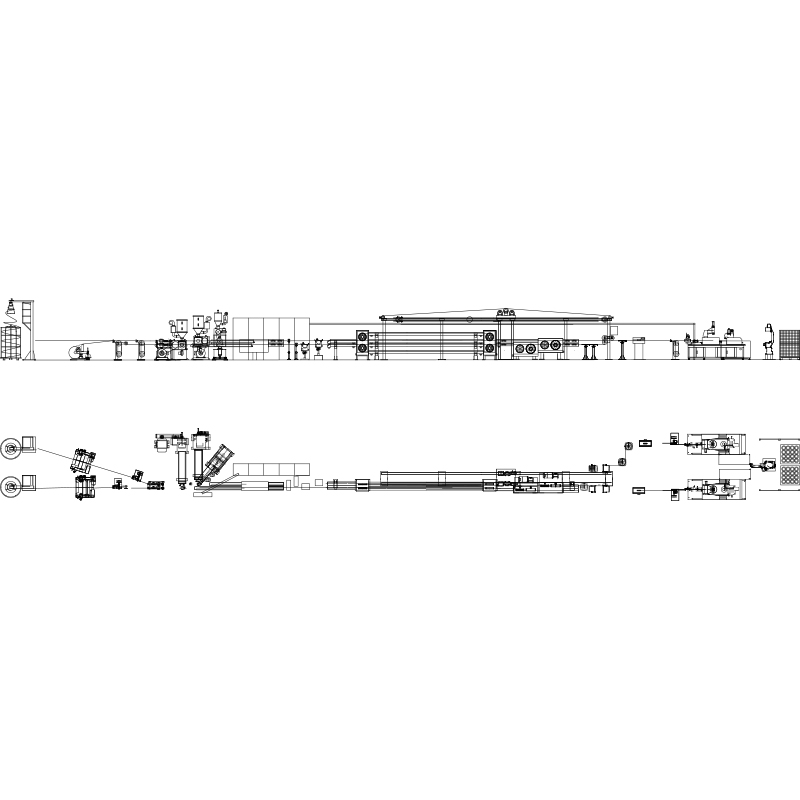 절연 및 피복 케이블용 전선 및 케이블 압출 라인 절연 또는 피복 전선 및 케이블을 위한 자동화 라인으로, 재료별 압출과 PLC 제어 및 다운스트림 냉각, 인쇄 및 테이크업 장비를 결합합니다. 제품보기 →
다운스트림 측면에서 용융 온도는 전체 이야기의 절반에 불과합니다. 냉각 홈통과 테이크업 장력은 단열재가 방금 생산된 다이 치수를 유지하는지 여부를 결정합니다. 몇 뉴턴 이내로 유지되는 장력 제어 시스템은 작업자가 종종 압출기 탓으로 돌리는 난형화 및 수축을 방지합니다.
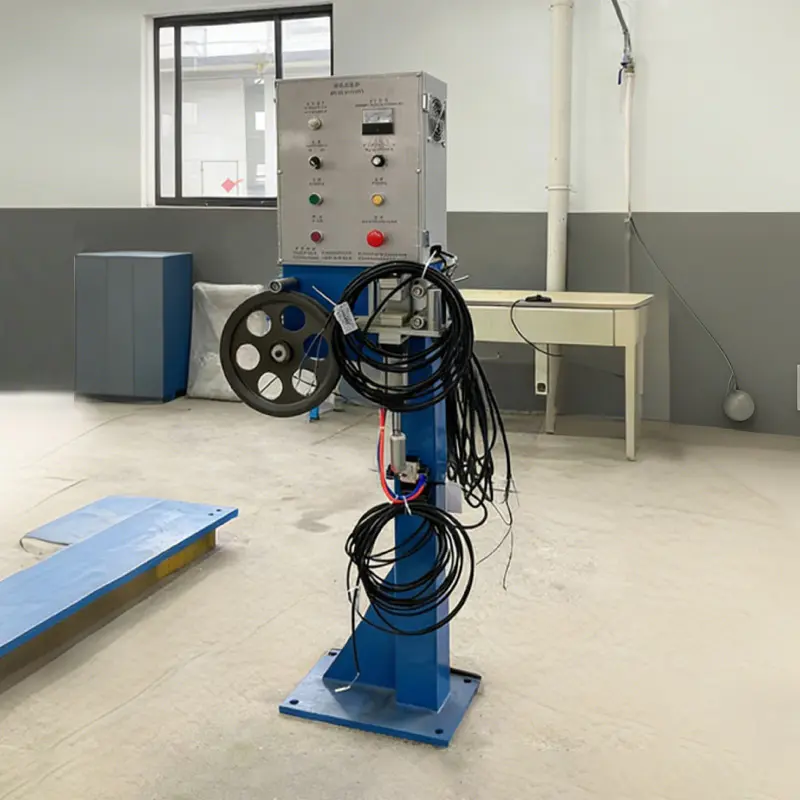 권선용 전선 및 케이블 장력 제어 시스템 케이블을 감는 동안 실시간으로 장력을 조절하여 늘어짐, 손상, 느슨함, 어긋남을 방지하는 액세서리 시스템입니다. 제품보기 →
유지 관리, 기록 및 규정 준수
온도 범위는 열전대 주변의 장비만큼만 신뢰할 수 있습니다. 정직하게 유지하는 세 가지 유지 관리 루틴:
- 히터 밴드를 다시 조이고 분기마다 접촉을 확인하십시오. 느슨한 밴드는 센서에서는 올바르게 판독되고 용융물에서는 잘못 판독되는 콜드 스팟을 생성합니다.
- 1년에 두 번, 항상 나사나 배럴을 교체한 후에 기준 프로브를 기준으로 열전대와 컨트롤러를 확인합니다.
- 생산 로트당 젤 수와 스크린 팩 압력 상승을 추적합니다. 일정한 용융 온도에서 압력이 상승하는 추세는 일반적으로 온도 결함이 아니라 오염이나 나사 마모를 나타냅니다.
규정 준수에 따라 용융 온도 기록은 IEC 60502-1에 따른 LV 케이블과 EN 50575에 따른 CPR 화재 반응 선언에 필요한 공정 증거의 일부입니다. 여기서 화합물 공식과 열 이력이 모두 선언을 제공합니다. 용융 온도, 화합물 로트 번호 및 릴 ID를 하나의 기록에 연결하여 유지합니다. 고객이 배치가 다르게 작동하는 이유를 묻는 경우 해당 링크는 며칠이 아닌 몇 분 안에 질문에 대한 답변을 제공합니다. RoHS 및 REACH 문서는 완성된 릴만 가지고 이동하는 것이 아니라 복합 로트와 함께 이동해야 합니다.
LLDPE는 LDPE보다 약간 더 뜨겁게 실행한다고 해서 처벌을 받는 것은 아닙니다. 복사된 레시피를 실행한다고 해서 처벌을 받을 것입니다. 데이터시트에서는 120~130°C를 융점으로, 180~230°C는 패널의 처리 창으로, 205~215°C는 케이블 절연의 실제 목표로 간주합니다. 그런 다음 컨트롤러 디스플레이를 신뢰하는 대신 다이에서 바늘 프로브로 확인하고 모든 릴에 대해 숫자를 기록하십시오. 이러한 습관만으로도 화합물의 원인이 되는 대부분의 표면, 젤 및 타원도 문제가 제거됩니다.